За кулисами завода Flexiteek: как на самом деле производится синтетическая тиковая террасная доска.
То, что выглядит как традиционная тиковая палуба на лодке, на самом деле является результатом тщательно контролируемой полимерной инженерии, прецизионного оборудования и технологии непрерывной экструзии. Внутри компании Flexiteek синтетические морские напольные покрытия создаются с помощью процесса, сочетающего материаловедение с промышленным производством в больших масштабах. Компания превращает сырой биоразлагаемый ПВХ в готовую палубу, которая призвана имитировать внешний вид, текстуру и эксплуатационные характеристики древесины в море.
MIN посетил Толлесбери, графство Эссекс, – британскую штаб-квартиру компании Flexiteek.
Формирование продукта на этапе производства
Производственный процесс начинается в инструментальном цехе, где проектируются и изготавливаются штампы. Эти штампы крепятся к концам экструзионных линий и определяют окончательную форму каждого изделия. Наличие собственного инструментального цеха является важным преимуществом, позволяющим компании разрабатывать и изготавливать собственную оснастку, а не полагаться на внешних поставщиков.
Всё начинается с матрицы. Сырье под давлением продавливается через неё, создавая профиль, необходимый для готового изделия.
Сырье и рецептура
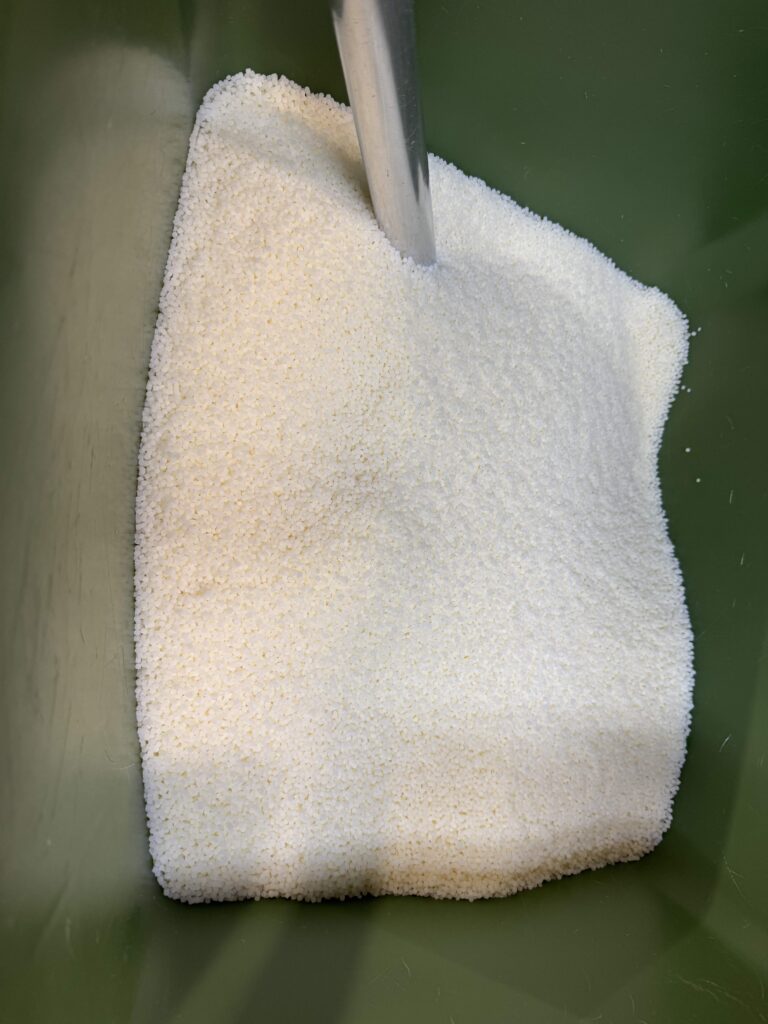
Завод использует различные марки материала в зависимости от производимой продукции. В качестве основного материала используется биоразлагаемый ПВХ, который уже содержит ключевые добавки, включая УФ-стабилизаторы.
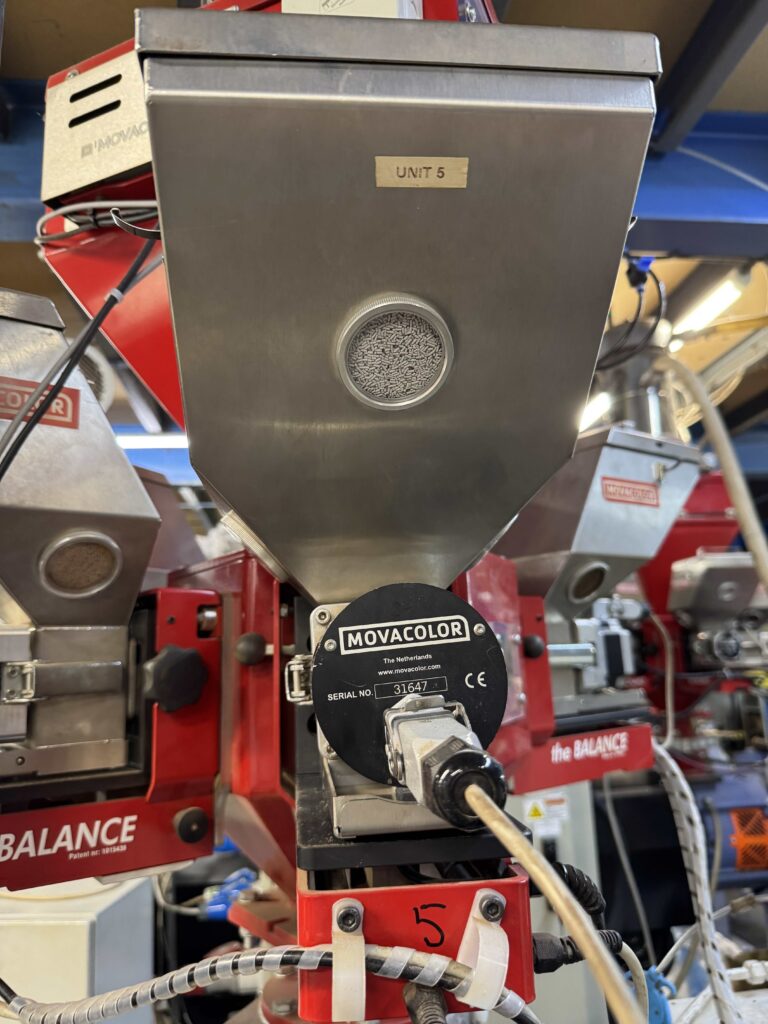
Цвет создается с помощью тщательно контролируемых рецептур. Для каждого цвета существует свой рецепт с точными процентными соотношениями отдельных компонентов. Производственная система автоматически измеряет и контролирует количество каждого ингредиента, поступающего в процесс.
Для некоторых видов террасной доски пять разных цветов комбинируются для создания одного готового изделия. Каждая система подачи цвета оснащена весами, что позволяет операторам контролировать подачу материала в режиме реального времени и обеспечивать точное дозирование на протяжении всего производства. Весы передают информацию непосредственно в систему управления, обеспечивая постоянный контроль над процессом составления рецептуры.
Экструзия
После смешивания материал поступает в экструзионную линию.
ПВХ-компаунд нагревается примерно до 180 °C, после чего продавливается через фильеру. Сразу после экструзии профиль попадает в ванну с холодной водой, где его температура быстро снижается примерно до 30 °C.
Затем система протягивания перемещает профиль по линии с постоянной скоростью. Поддержание постоянной скорости протягивания имеет решающее значение, поскольку ее колебания изменят размеры готового изделия.
Линия также предлагает возможность печати, где это необходимо, что позволяет наносить маркировку в рамках производственного процесса.
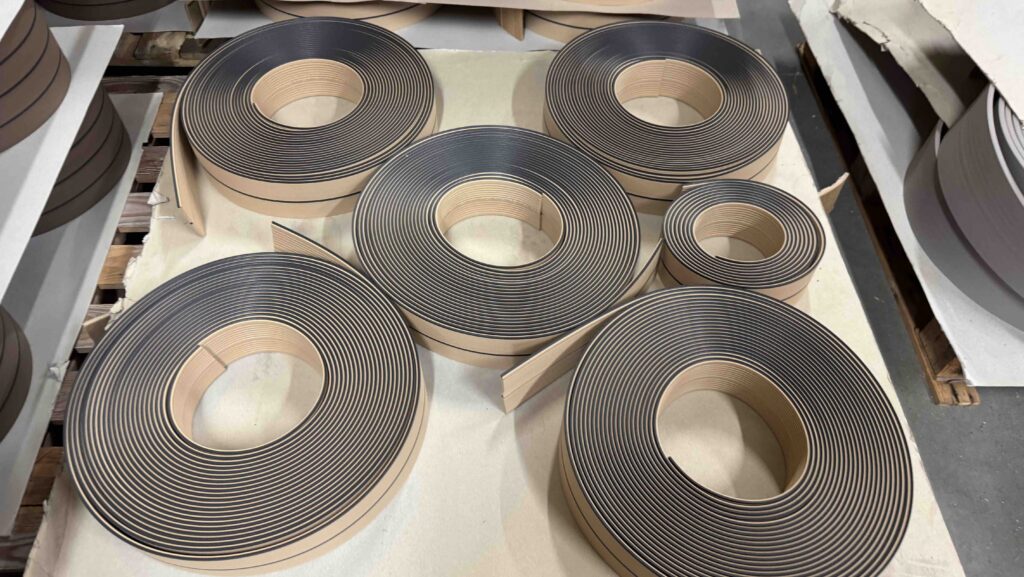
В конце процесса материал наматывается на готовые отрезки. Операторы работают с заданными длинами и ширинами, а система эффективно преобразует выходную продукцию в измеримые квадратные метры готового изделия. Как только достигается требуемая длина, сигналы тревоги и визуальные индикаторы оповещают персонал о готовности продукта к обработке.
Технология коэкструзии
Одним из наиболее технически интересных аспектов этого процесса является технология соэкструзии, используемая для создания характерного внешнего вида синтетического террасного покрытия.
Завод одновременно экструдирует материалы разных цветов по отдельным каналам для достижения эффекта затирки Flexiteek. Этот процесс также подходит для производимых на месте отливок Wilks. Например, белый материал Wilks Click проходит по одному каналу, а черный — по другому, после чего потоки сходятся внутри матрицы и выходят в виде единого профиля отливки Click.
Этот процесс позволяет интегрировать различные цвета в структуру изделия на постоянной основе, а не наносить их позже в качестве поверхностной обработки.
При разработке новых продуктов стальную матрицу необходимо модифицировать или перепроектировать для достижения требуемой формы. Затем можно внести корректировки в цвет путем изменения рецептуры мастербатча.
Создание внешнего вида тикового дерева
После экструзии материал подвергается вторичной обработке, которая придает изделию внешний вид, напоминающий тиковое дерево, и противоскользящие свойства.
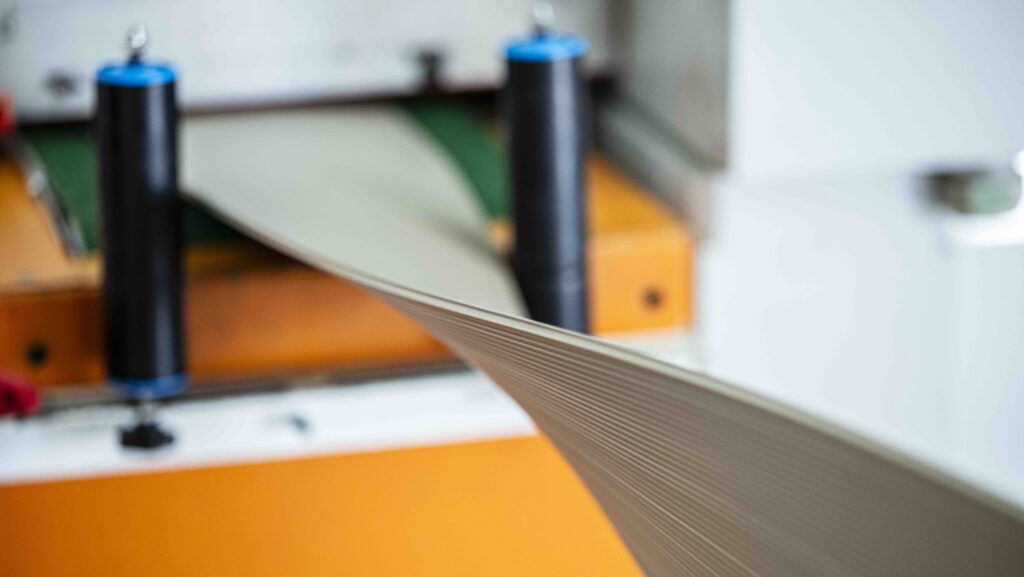
Профили проходят через станок, который сочетает в себе абразивную ленту и конвейерную систему. Абразивный процесс удаляет материал с верхней поверхности, обнажая внутреннюю цветовую структуру и создавая эффект древесной текстуры.
В процессе обработки поверхность одновременно становится шероховатой для улучшения сцепления и придания настилу противоскользящих свойств. Ежедневно через машину для финишной обработки проходят тысячи метров изделия. Абразивные ленты требуют замены примерно раз в месяц.
В это время система вытяжки завода непрерывно удаляет образующуюся пыль. Пыль собирается через вытяжную вентиляционную систему.
Контроль качества
Постоянство цвета контролируется с помощью системы образцов.
Компания хранит эталонные образцы для каждой цветовой формулы, что позволяет производственным группам сравнивать текущий объем производства с исходным утвержденным стандартом. Каждая производственная партия проверяется по этим образцам, а соответствие продукции друг другу осуществляется от партии к партии для обеспечения единообразия в ходе производства.
Эталонные образцы сохраняются, чтобы обеспечить точное воспроизведение цветов спустя долгое время после их первоначальной разработки.
Складирование и отгрузка
Значительная часть производственных площадей отведена под складские помещения и логистику.
Многие товары изготавливаются на заказ и проходят весь производственный цикл напрямую до отгрузки. Стандартные складские товары хранятся на стеллажах перед отправкой.
Зона окончательной отгрузки служит последним контрольным пунктом перед тем, как продукция покинет завод.
Непрерывная эволюция
Планировка завода развивалась с течением времени, а не была изначально задумана как фиксированная система.
Внедрение Flexiteek3 стало важным поворотным моментом. Было установлено новое оборудование, а технологические процессы оптимизированы специально под этот материал.
Помимо террасной доски
Завод также производит кранцы под торговой маркой Wilks. В их число входят профили, предназначенные для установки на борта лодок. Хотя они изготавливаются с использованием аналогичных принципов экструзии, этот процесс производства более медленный и требует больше ручного труда, чем производство палубных материалов.
Подробнее о производственном процессе компании можно узнать на её сайте..